


Quali sono le differenze tra la fusione sotto vuoto e la fusione a compressione?
Jan 20, 2026
Lasciate un messaggio
Nel mondo della produzione, i processi di fusione svolgono un ruolo fondamentale nel dare forma a un’ampia gamma di prodotti. Due metodi importanti, la fusione sotto vuoto e la fusione a pressione, si distinguono per le loro caratteristiche e applicazioni uniche. In qualità di fornitore di servizi di fusione sotto vuoto, conosco bene le sfumature di queste tecniche e sono entusiasta di approfondire le loro differenze.
1. Principi fondamentali
Colata sottovuoto
La fusione sotto vuoto funziona secondo il principio della creazione di un ambiente a bassa pressione o vuoto all'interno della cavità dello stampo. Questo processo inizia con la creazione di un modello principale, generalmente realizzato con materiali come plastica stampata in 3D o metalli lavorati. Attorno a questo modello principale viene quindi realizzato uno stampo in silicone. Una volta pronto lo stampo viene posto in una camera a vuoto. Il materiale di colata liquido, che può essere una varietà di polimeri come poliuretani o resine epossidiche, viene versato nello stampo sotto vuoto. Il vuoto elimina le bolle d'aria dal liquido, garantendo una fusione di alta qualità e senza vuoti. Questo metodo è particolarmente utile per creare parti di piccole e medie dimensioni con dettagli complessi e superfici lisce. Per ulteriori informazioni sui nostri servizi di colata sotto vuoto, puoi visitareServizi di fusione del metallo sotto vuoto.
Colata a compressione
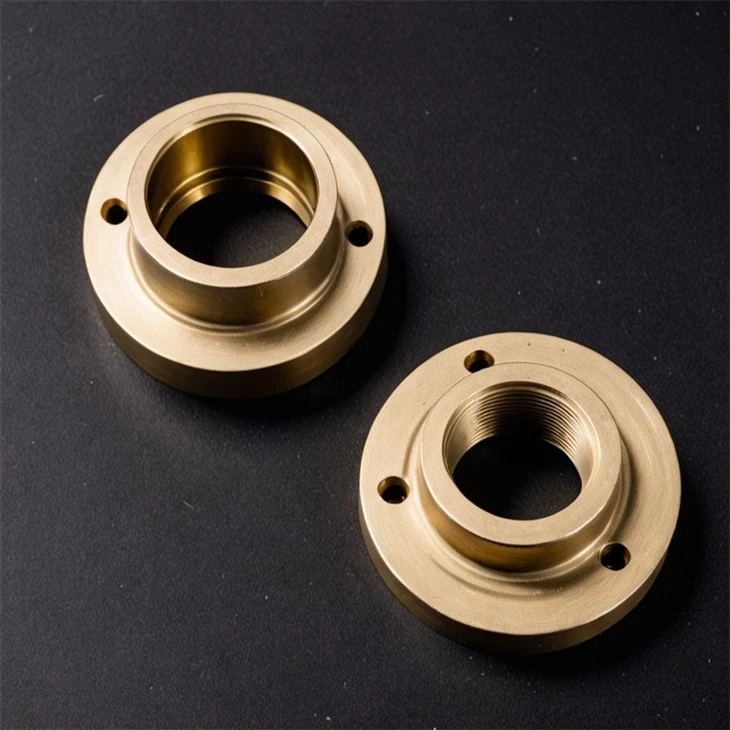
Lo squeeze casting, invece, è un processo ibrido che unisce i vantaggi della fusione e della forgiatura. Nella fusione a compressione, il metallo fuso viene versato in una cavità dello stampo preriscaldata. Immediatamente dopo il versamento, un punzone o un pistone esercita una pressione elevata sul metallo fuso. Questa pressione costringe il metallo a riempire completamente la cavità dello stampo e aiuta anche a solidificare il metallo sotto pressione. L'elevata pressione durante la solidificazione affina la struttura dei grani del metallo, ottenendo una fusione con eccellenti proprietà meccaniche, simili a quelle di un pezzo forgiato. La fusione a compressione viene spesso utilizzata per la produzione di componenti ad alta resistenza e integrità, soprattutto nei settori automobilistico e aerospaziale.

2. Materiali utilizzati
Colata sottovuoto
Uno dei vantaggi significativi della fusione sottovuoto è la sua versatilità in termini di materiali. Può funzionare con un'ampia gamma di polimeri, comprese plastiche termoindurenti come poliuretani, resine epossidiche e siliconi. Questi polimeri possono essere formulati per avere proprietà diverse come durezza, flessibilità, trasparenza e resistenza al calore. Nella produzione di prototipi per l'elettronica di consumo, ad esempio, può essere utilizzato un poliuretano trasparente e resistente agli urti. Inoltre, la fusione sotto vuoto può essere utilizzata anche con alcuni metalli e leghe a basso punto di fusione, sebbene sia meno comune rispetto alla fusione di polimeri. Se sei interessato ai nostri servizi per la colata di polimeri, dai un'occhiataServizi di colata in stampi sottovuoto.
Colata a compressione
La fusione a compressione viene utilizzata principalmente per metalli e leghe. Le leghe di alluminio sono i materiali più comunemente utilizzati nella fusione a pressione grazie alla loro leggerezza, all'elevato rapporto resistenza/peso e alla buona colabilità. Anche altri metalli come magnesio, rame e acciaio possono essere lavorati utilizzando la fusione a compressione. Ad esempio, nell'industria automobilistica, i componenti in alluminio pressofuso vengono utilizzati nei blocchi motore, nelle testate dei cilindri e nelle parti delle sospensioni per ridurre il peso e migliorare l'efficienza del carburante. NostroServizi di fusione dell'alluminio sotto vuotopuò fornirti maggiori dettagli sui processi di fusione dell'alluminio.
3. Dimensioni e complessità della parte
Colata sottovuoto
La fusione sotto vuoto è particolarmente adatta per la produzione di pezzi di piccole e medie dimensioni. La dimensione dei pezzi è limitata principalmente dalle dimensioni della camera del vuoto e dello stampo in silicone. Tuttavia, eccelle nella creazione di parti con elevata complessità e dettagli intricati. La capacità di rimuovere le bolle d'aria sotto vuoto garantisce che anche le caratteristiche più delicate del modello master siano riprodotte accuratamente nella fusione. Ciò lo rende la scelta ideale per la creazione di prototipi, gioielli e cicli di produzione su piccola scala di prodotti di consumo.
Colata a compressione
La fusione a compressione può gestire una gamma più ampia di dimensioni delle parti, da componenti di piccole dimensioni a parti relativamente grandi. La dimensione è limitata principalmente dalla capacità della pressa utilizzata per applicare la pressione. Sebbene possa produrre parti di moderata complessità, potrebbe dover affrontare sfide con progetti estremamente complessi. L'applicazione ad alta pressione durante la solidificazione richiede un percorso di flusso più diretto per il metallo fuso per garantire il completo riempimento della cavità dello stampo. Pertanto, le parti con pareti molto sottili o geometrie interne complesse potrebbero essere più difficili da produrre utilizzando la fusione a compressione.
4. Finitura superficiale
Colata sottovuoto
La fusione sotto vuoto generalmente produce una finitura superficiale liscia e di alta qualità. L'assenza di bolle d'aria nella fusione elimina i difetti superficiali come porosità e fori di spillo. Anche lo stampo in silicone utilizzato nel processo conferisce una struttura fine alla superficie della parte. Questa finitura liscia spesso richiede una post-elaborazione minima, rendendola adatta per applicazioni in cui l'estetica è importante, come nella produzione di beni di consumo e articoli decorativi.
Colata a compressione
La finitura superficiale delle parti colate a compressione è generalmente buona, ma potrebbe non essere liscia come quella delle parti colate sotto vuoto. Il contatto ad alta pressione tra il metallo fuso e lo stampo può talvolta lasciare piccoli segni o impronte sulla superficie del pezzo. Tuttavia, con una progettazione adeguata dello stampo e un trattamento superficiale, è possibile ottenere una finitura superficiale soddisfacente. Per soddisfare gli standard di qualità superficiale desiderati, sono spesso necessarie operazioni di post-elaborazione quali lavorazione meccanica, molatura e lucidatura, in particolare per le parti con severi requisiti dimensionali e di finitura superficiale.
5. Proprietà meccaniche
Colata sottovuoto
Le proprietà meccaniche delle parti fuse sotto vuoto dipendono fortemente dal materiale utilizzato. I polimeri hanno tipicamente una resistenza e una rigidità inferiori rispetto ai metalli. Tuttavia, in alcuni casi possono offrire una buona flessibilità e resistenza agli urti. Le proprietà del polimero colato possono essere personalizzate attraverso processi di formulazione e polimerizzazione. Ad esempio, una formulazione di poliuretano può essere regolata per avere un grado di reticolazione più elevato, con conseguente aumento di durezza e resistenza.
Colata a compressione
Compressione: le parti fuse, soprattutto quelle in metallo, hanno eccellenti proprietà meccaniche. L'elevata pressione applicata durante la solidificazione affina la struttura del grano del metallo, riducendo la porosità e migliorando la qualità metallurgica della fusione. Di conseguenza, le parti pressofuse presentano un'elevata resistenza, una buona duttilità e una migliore resistenza alla fatica. Queste proprietà rendono la fusione a compressione una scelta preferita per le applicazioni in cui sono richiesti componenti ad alte prestazioni, come nell'industria aerospaziale e militare.
6. Volume di produzione
Colata sottovuoto
La fusione sotto vuoto è più adatta per la produzione di volumi medio-bassi. Il processo di creazione di uno stampo in silicone è relativamente rapido ed economico per piccole serie di produzione. Ogni stampo in silicone può generalmente produrre un numero limitato di parti (di solito circa 20-50) prima che inizi a degradarsi. Tuttavia, il costo degli utensili per la fusione sotto vuoto è molto inferiore rispetto ad altri processi di fusione, rendendola un'opzione economica per la prototipazione e la produzione su piccola scala.
Colata a compressione
La fusione a pressione è più adatta per la produzione di volumi medio-alti. L'investimento iniziale nello stampo e nella pressa è relativamente elevato, ma il costo per pezzo diminuisce significativamente con l'aumentare del volume di produzione. Le apparecchiature ad alta pressione utilizzate nella fusione a compressione possono funzionare in modo continuo, consentendo un'efficiente produzione di massa di parti con qualità costante.
Conclusione
In conclusione, la fusione sotto vuoto e la fusione a pressione sono due processi di fusione distinti, ciascuno con la propria serie di vantaggi e limiti. La fusione sotto vuoto è ideale per creare parti di piccole e medie dimensioni con dettagli complessi, utilizzando un'ampia varietà di polimeri. Offre una finitura superficiale liscia ed è particolarmente adatto per la produzione di volumi medio-bassi. D'altra parte, la fusione a compressione viene utilizzata principalmente per i metalli, producendo componenti ad alta resistenza con buone proprietà meccaniche. È più adatto per la produzione di volumi medio-alti e può gestire parti di dimensioni maggiori.
In qualità di fornitore di fusione sotto vuoto, ci impegniamo a fornire servizi di fusione di alta qualità per soddisfare le vostre esigenze specifiche. Che tu stia cercando prototipi con disegni complessi o lotti di produzione su piccola scala, il nostro team di esperti può aiutarti nella scelta dei materiali e dei processi giusti. Se sei interessato a saperne di più sui nostri servizi o desideri discutere di un potenziale progetto, ti invitiamo a contattarci per una consulenza sull'approvvigionamento. La nostra esperienza e le nostre risorse ci garantiscono di potervi offrire le migliori soluzioni per le vostre esigenze di produzione.
Riferimenti
- Campbell, J. (2003). Colata. Butterworth-Heinemann.
-Comitato Manuale ASM. (1998). Manuale ASM Volume 15: Casting. ASM Internazionale. - Whelan, PJ e Glass, RA (2016). Design e prestazioni della fusione di metalli. Stampa CRC.
Invia la tua richiesta